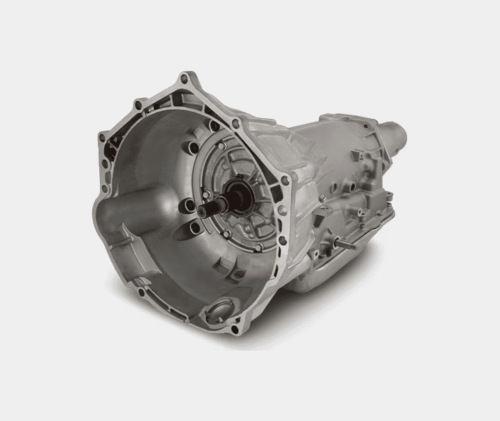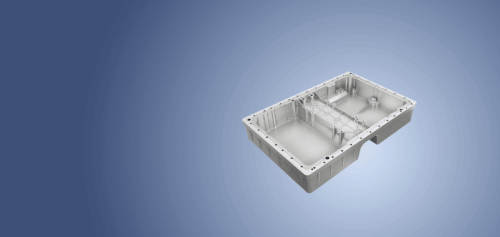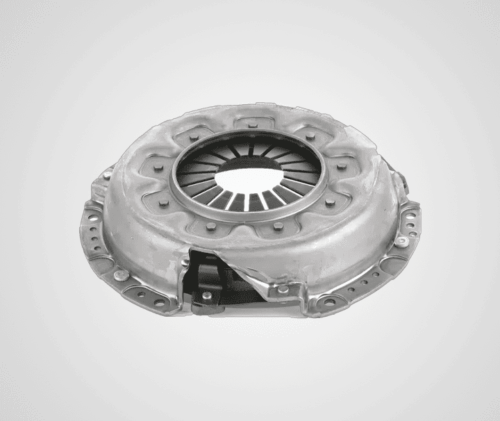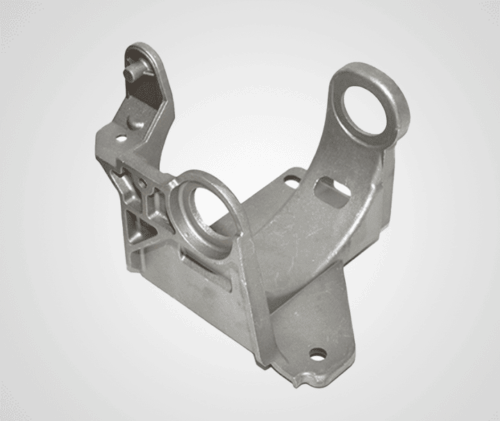
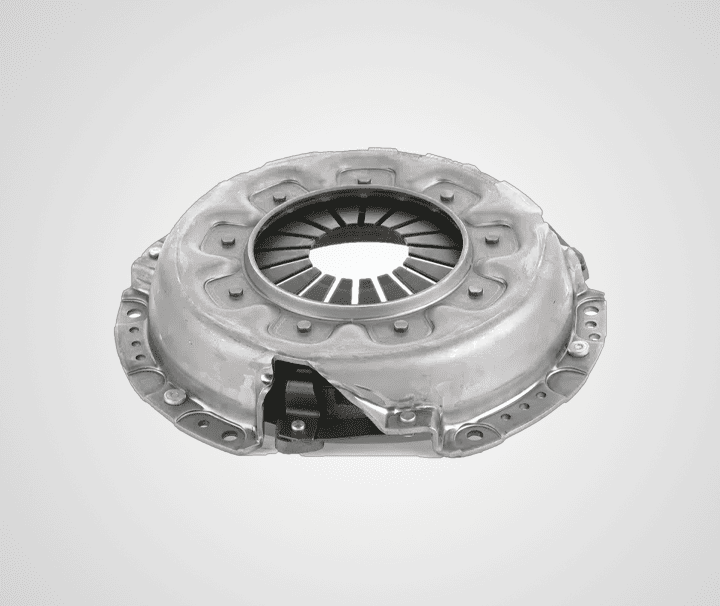
Heavy-Duty Clutch Housing Components

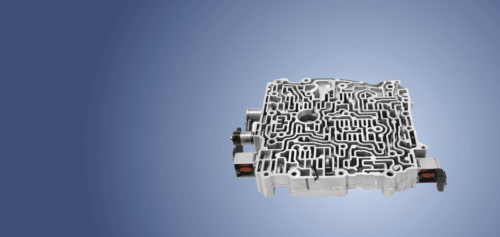
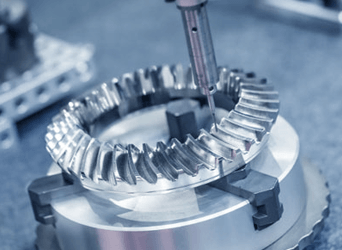
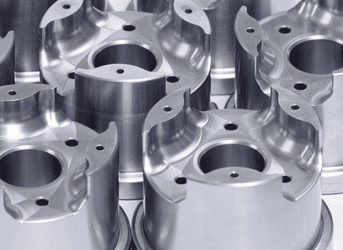
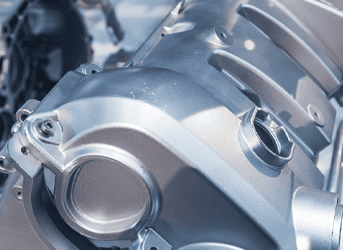
Our robotic multi-axis production lines transform high-integrity die castings into lightweight, low-vibration clutch enclosures with flawless crankshaft-to-transmission concentricity.
Contact Us
Overview

Advanced High-Torque Clutch Housing Solutions

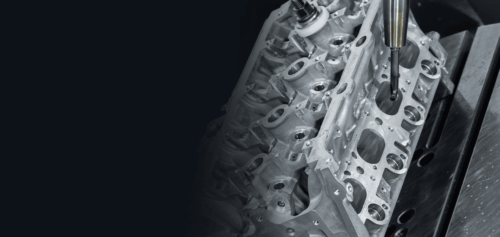
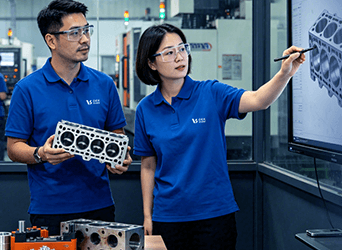
Utilizing advanced structural simulation and multi-axis machining, we maintain strict geometric tolerances on complex mounting faces, meeting the most rigorous automotive OEM quality requirements for precise crankshaft-to-transmission alignment.

From rapid tooling modifications to high-capacity foundry runs, our facility efficiently delivers thousands of lightweight units monthly alongside full material traceability and dedicated engineering support services.

Contact Us
Challenge

Challenges & Solutions For Clutch Housing

  • 01

    Bellhousing Angular Deflection

    We utilize finite element analysis to strategically optimize structural ribbing patterns, completely mitigating housing distortion from high-load hydraulic release bearing actuation forces.

  • 02

    Face Coplanarity Deviations

    We execute multi-axis fly cutters across mounting surfaces in one high-rigidity clamping operation, securing coplanarity under forty microns to prevent drivetrain misalignment.

  • 03

    Concentricity Centerline Drifts

    Our automated boring centers machine the engine-to-transmission dowel holes simultaneously, guaranteeing perfect input shaft concentricity and eliminating premature input bearing wear.

  • 04

    Thermal Stress Cracking

    We inject high-integrity A380 aluminum alloy under vacuum-assisted parameters, upgrading structural thermal conductivity to dissipate excessive heat generated by frequent friction cycles.

  • 05

    Diaphragm Snap-Ring Slip

    We deploy specialized internal diameter grooving tools with real-time laser monitoring, keeping structural retention groove dimensions accurate to stop premature snap-ring dislodgement.

Capabilities

Clutch Housing Technical Specs

Our specialized facility manufactures high-stiffness powertrain bellhousings engineered to precise automotive OEM structural alignment metrics.

Contact Us
Manufacturing Parameter Technical Specification
Manufacturing Process High-Pressure Die Casting (HPDC) / Vacuum-Assisted Casting
Material Selection AlSi12Cu1(Fe), A380 Aluminum, Magnesium AM60B
5-Axis Machining Envelope Up to 850 mm × 800 mm × 650 mm
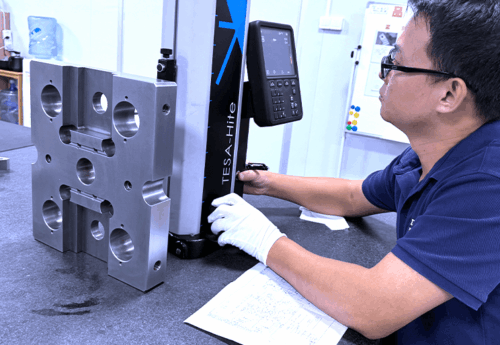
Dowel Bore Concentricity Maintained within 0.030 mm to crankshaft axis
Mounting Face Flatness Under 0.04 mm to ensure uniform torque distribution
Clamping Surface Coplanarity Controlled within 0.05 mm across multi-point mounts
Component Cleanliness Limits ISO 16232 Level 3 (G5 maximum particulate residue)
Related

Explore More Parts


Why Choose Us

Why Engineers Choose Our Clutch Housings

  • 01

    Flawless Concentricity

    Simultaneous dowel boring eliminates destructive input shaft misalignment.

  • 02

    High Rigidity

    Optimized structural ribbing stops high-load bellhousing angular deflection.

  • 03

    Complete Traceability

    Automated data logging ensures full material verification per component.
FAQs

Frequently Asked Questions

Contact Us
How do you prevent angular deflection during heavy clutch actuation?
We utilize integrated finite element analysis to position high-rigidity structural ribs, guaranteeing the bellhousing resists flexing under maximum hydraulic release forces.
What machining tolerances ensure precise alignment with the engine crankshaft?
We bore the locating dowel holes simultaneously in one clamping operation, maintaining axial concentricity within thirty microns to prevent input shaft wear.
Which aluminum casting alloys provide the best thermal dissipation properties?
We primarily cast with high-conductivity A380 and AlSi12Cu1(Fe) alloys, ensuring rapid heat dissipation away from intense, cyclical friction plate contact zones.
Our automated facility utilizes high-rigidity multi-axis fly cutters, holding mounting surface coplanarity strictly under forty microns to guarantee uniform bolt load distribution.
What methods are used to inspect internal structural integrity?
We use real-time digital X-ray inspection alongside high-vacuum casting methods, ensuring completely dense walls free of performance-limiting internal micro-porosity defects.